Páginas

lunes, 3 de febrero de 2014

EL ACERO

El término acero sirve comúnmente para denominar, en ingeniería metalúrgica, a una aleación de hierro con una cantidad de carbono variable entre el 0,03% y el 1,075% en peso de su composición, dependiendo del grado. Si la aleación posee una concentración de carbono mayor al 2,0% se producen fundiciones que, en oposición al acero, son mucho más frágiles y no es posible forjarlas sino que deben ser moldeadas.

No se debe confundir el acero con el hierro, la diferencia principal entre el hierro y el acero se halla en el porcentaje del carbono: el acero es hierro con un porcentaje de carbono de entre el 0,03% y el 1,075%, a partir de este porcentaje se consideran otras aleaciones con hierro.

Microconstituyentes De Aceros No Aleados.

Ferrita.
Cementita.
Perlita.
Microconstituyentes De Aceros No Aleados Templados.

Martensita.
Estructuras intermedias (Sorbita, Troostita y Bainita).
Otros Microconstituyentes.

Además de los microconstituyentes comentados, los aceros no aleados presentan en sus microestructuras otros elementos de interés. Entre los que se encuentran más comúnmente, destacan las impurezas, óxidos e inclusiones resultado de la deficiente desoxidación y refino de los mismos. Los óxidos se producen en la superficie de la pieza generalmente, aunque pueden existir ciertos procesos de oxidación interna que los hacen aparecer de color gris pálido a gris oscuro según el tiempo de pulido empleado. Entre las inclusiones destacan las de silicatos y las de sulfuros, principalmente de Mn, que aparecen como granos alargados en la dirección de laminación, con coloraciones oscuras y gris paloma, respectivamente. La observación de estos microconstituyentes es conveniente realizarla previamente al ataque de la probeta metalográfica.

El acero presenta distintas estructuras cristalinas dependiendo básicamente de a que temperatura se encuentre y que porcentaje de carbono contenga. Todas las estructuras que puede presentar el acero están especificadas en el diagrama de hierro carbono, el cual en el eje horizontal tiene el contenido de carbono y
en el eje vertical la temperatura.
Para complicar aun mas las cosas, el acero también puede presentar estructuras metaestables dependiendo de que tan rápido o lento haya sido el proceso de enfriamiento.
Algunas de las estructuras estables son: perlita, ferrita alfa, ferrita gamma, ledeburita y cementita. Algunas de las estructuras metaestables son: martensita (es la estructura del acero templado), bainita, troostita.
La diferencia entre estas estructuras es la forma en la que se solubiliza, combina y precipita el carbono
Como veras este es un tema muy interesante y extenso, por lo cual te recomiendo que leas cualquier libro de ciencias de los materiales, el cual te permitirá conocer las estructuras básicas.


PROPIEDADES FÍSICAS DEL ACERO:

Aunque es difícil establecer las propiedades físicas y mecánicas del acero debidoa que estas varían con los ajustes en su composición y los diversos tratamientostérmicos, químicos o mecánicos, con los que pueden conseguirse aceros concombinaciones de características adecuadas para infinidad de aplicaciones, sepueden citar algunas propiedades genéricas:


Su densidad media es de 7850 kg/m³. En función de la temperatura el acero sepuede contraer, dilatar o fundir.

El punto de fusión del acero depende del tipo de aleación y los porcentajes deelementos aleantes. El de su componente principal, el hierro es de alrededorde 1.510 °C en estado puro (sin alear), sin embargo el acero presentafrecuentemente temperaturas de fusión de alrededor de 1.375 °C, y en generalla temperatura necesaria para la fusión aumenta a medida que se aumenta elporcentaje de carbono y de otros aleantes, (excepto las aleaciones auténticasque funden de golpe). Por otra parte el acero rápido funde a 1.650 °C. Su puntode ebullición es de alrededor de 3.000 °C.


PROPIEDADES MECÁNICAS DEL ACERO

Tenacidad:
Es la capacidad que tiene un material de absorber energía sin producir fisuras(resistencia al impacto). El acero es un material muy tenaz, especialmente enalguna de las aleaciones usadas para fabricar herramientas.

Ductilidad:
Es relativamente dúctil. Con él se obtienen hilos delgados llamados alambres.Un aumento de la temperatura en un elemento de acero provoca un aumentoen la longitud del mismo. Este aumento en la longitud puede valorarse por la
expresión: δL = α δ t° L, siendo a el coeficiente de dilatación, que para el acero
vale aproximadamente 1,2 ·
10−5 (es decir α = 0,000012).
 El acero se dilata y se contrae según un coeficiente de dilatación similar alcoeficiente de dilatación del hormigón, por lo que resulta muy útil su usosimultáneo en la construcción, formando un material compuesto que sedenomina hormigón armado.

Maleable:
Se pueden obtener láminas delgadas llamadas hojalata. La hojalata es unalamina de acero, de entre 0,5 y 0,12 mm de espesor, recubierta, generalmentede forma electrolítica, por estaño.


DIAGRAMA HIERRO-CARBONO
Diagrama hierro(Fe) carbono(C): También llamado de equilibrio o de fases Fe-C se emplea para la representación de las transformaciones que sufren los aceros al carbono con la temperatura, admitiendo que el calentamiento (o enfriamiento) de la mezcla se realiza muy lentamente de modo que los procesos de difusión (homogeneización) tienen tiempo para completarse.

Orígen

El estado actual del diagrama de equilibrio de las aleacioneshierro-carbono fue establecido como resultado de las investigaciones hechas por varios científicos. La elaboración de este diagrama fue empezada por D. Chernov, quien estableció en 1968 los puntos críticos del acero.

Más tarde volvió a estudiar reiteradamente este diagrama. N. Gutovski, M. Wittorft, Roberts Austen, Roozebomhicieron una gran aportación al estudio de este diagrama. Los últimos datos acerca del diagrama están expuestos en las obras de I. Kornilov.

Generalidades del diagrama Fe-C

Las aleaciones hierro-carbono pertenecen al tipo de aleaciones que forman una composición química. El carbono se puede encontrar en las aleaciones hierro-carbono, tanto en estado ligado (Fe3C), como en estado libre (C, es decir, grafito), por eso, el diagrama comprende dos sistemas:

Fe-Fe3C(metalestable): Este sistema está representado en el diagrama con líneas llenas gruesas y comprende aceros y fundiciones blancas, o sea, las aleaciones con el carbono ligado, sin carbono libre (grafito).
Fe-C (estable): En el diagrama se representa con líneas punteadas; este sistema expone el esquema de formación de las estructuras en las fundiciones grises y atruchadas donde el carbono se encuentra total o parcialmente en estado libre (grafito).
Para estudiar las transformaciones que tienen lugar en aceros y fundiciones blancas se emplea el diagrama Fe-Fe3C, y para estudiar fundiciones grises, ambos diagramas (Fe-Fe3C y Fe-C).

La temperatura a que tienen lugar los cambios alotrópicos en el hierro está influida por elementos de aleación, de los cuales el más importante es el carbono. Esta la parte entre hierro puro y un compuesto intersticial, carburo de hierro, que contiene 6.67 % de carbono por peso; por tanto, esta porción se llamará diagrama de equilibrio hierro - carburo de hierro. Este no es un verdadero diagrama de equilibrio, pues el equilibrio implica que no hay cambio de fase con el tiempo; sin embargo, es un hecho que el compuesto carburo de hierro se descompondrá en hierro y carbono (grafito).

Las reacciones eutéticas y eutectoides difieren entre sí, en más de un aspecto importante. Las reacciones eutéticas implican el paso de una fase líquida a dos fases sólidas mientras que las reacciones eutectoides se efectúa totalmente dentro del estado sólido.
Fases y constituyentes

Fases y constituyentes


El hierro puro presenta tres estados alotrópicos a medida que se incrementa la temperatura desde la temperatura ambiente:

Hasta los 911 °C (temperatura crítica AC3), el hierro ordinario, cristaliza en el sistema cúbico de cuerpo centrado y recibe la denominación de hierro α o ferrita.
Es un material dúctil y maleable responsable de la buena forjabilidad de la aleaciones con bajo contenido en carbono y esferromagnético hasta los 770 °C (temperatura de Curie a la que pierde dicha cualidad; se suele llamar también AC2). La ferrita puede disolver pequeñas cantidades de carbono.

Entre 911 y 1400 °C cristaliza en el sistema cúbico de caras centradas y recibe la denominación de hierro γ o austenita.
Dada su mayor compacidad la austenita se deforma con mayor facilidad y es paramagnética.

Entre 1400 y 1538 °C cristaliza de nuevo en el sistema cúbico de cuerpo centrado y recibe la denominación de hierro δ
que es en esencia el mismo hierro alfa pero con parámetro de red mayor por efecto de la temperatura.

A mayor temperatura el hierro se encuentra en estado líquido. Si se añade carbono al hierro, sus átomos podrían situarse simplemente en los instersticios de la red cristalina de éste último; sin embargo en los aceros aparece combinado formando carburo de hierro (Fe3C), es decir, un compuesto químico definido y que recibe la denominación de cementita de modo que los aceros al carbono están constituidos realmente por ferrita y cementita.

Además de éstos, existen otros dos constituyentes, la ledeburita y la perlita. La primera es el nombre que se da a la composición eutética sólida; se presenta únicamente en el hierro colado y, después de la transformación que se lleva a cabo al enfriarse a la temperatura ambiente, adquiere un aspecto moteado. La lebedurita transformada consiste en colonias de perlita en una red continua (llamada matriz) de cementita.

La perlita es un constituyente muy importante que se encuentra tanto en el acero como en el hierro colado. La perlita tiene valores de dureza y ductilidad intermedios a los de la ferrita y la cementita.

Otros constituyentes

Las texturas básicas descritas (perlíticas) son las obtenidas enfriando lentamente aceros al carbono, sin embargo modificando las condiciones de enfriamiento (base de los tratamientos térmicos) es posible obtener estructuras cristalinas diferentes:

La martensita es el constituyente típico de los aceros templados y se obtiene de forma casi instantánea al enfriar rápidamente la austenita. Es una solución sobresaturada de carbono en hierro alfa con tendencia, cuanto mayor es el carbono, a la sustitución de la estructura cúbica centrada en el cuerpo por tetragonal centrada en el cuerpo. Tras la cementita (y los carburos de otros metales) es el constituyente más duro de los aceros.
Velocidades intermedias de enfriamiento dan lugar a la bainita, estructura similar a la perlita formada por agujas de ferrita y cementita pero de mayor ductilidad y resistencia que aquélla.
También se puede obtener austenita por enfriamiento rápido de aleaciones con elementos gammágenos (que favorecen la estabilidad del hierro γ) como el níquel y el manganeso, tal es el caso por ejemplo de losaceros inoxidables austeníticos.
Antaño se identificaron también la sorbita y la troostita que han resultado ser en realidad perlitas de muy pequeña distancia interlaminar por lo que dichas denominaciones han caído en desuso.


Transformación de la austenita

El diagrama de fases Fe-C muestra dos composiciones singulares

Eutéctico

Composición para la cual el punto de fusión es mínimo que se denomina ledeburita y contiene un 4,3% de carbono (64,5 % de cementita). La ledeburita aparece entre los constituyentes de la aleación cuando el contenido en carbono supera el 2% (región del diagrama no mostrada) y es la responsable de la mala forjabilidad de la aleación marcando la frontera entre los aceros con menos del 2% de C (forjables) y las fundiciones con porcentajes de carbono superiores (no forjables y fabricadas por moldeo).

De este modo se observa que por encima de latemperatura crítica A3[1] los aceros están constituidos sólo por austenita, una solución sólida de carbono en hierro γ y su microestructura en condiciones de enfriamiento lento dependerá por tanto de las transformaciones que sufra ésta.

Eutectoide

Un eutectoide en la zona de los aceros, equivalente al eutéctico pero en estado sólido, donde la temperatura de transformación de la austenita es mínima. El eutectoide contiene un 0,77 %C (13,5% de cementita) y se denomina perlita. Está constituido por capas alternas de ferrita y cementita, siendo sus propiedades mecánicas intermedias entre las de la ferrita y la cementita.

La existencia del eutectoide permite distinguir dos tipos de aleaciones de acero:

Aceros hipoeutectoides (< 0,77% C): Al enfriarse por debajo de la temperatura crítica A3 comienza a precipitar la ferrita entre los granos (cristales) de austenita y al alcanzar la temperatura crítica A1 la austenita restante se transforma en perlita. Se obtiene por tanto a temperatura ambiente una estructura de cristales de perlita embebidos en una matriz de ferrita.
Aceros hipereutectoides (>0,77% C): Al enfriarse por debajo de la temperatura crítica se precipita el carburo de hierro resultando a temperatura ambiente cristales de perlita embebidos en una matriz de cementita.


Clasificación de los aceros

Los aceros se pueden clasficiar en función de varios criterios, esto da lugar a varias clasificaciones, la más utilizada de todas ellas es la clasificación en función del porcentaje de carbono disuelto:

El porcentaje de carbono disuelto en el acero condiciona las propiedades del mismo. Así cuanto mayor sea el porcentaje de carbono disuelto en el acero, éste presenta más dureza y más resistencia a la tracción. Teniendo esto presente es posible clasificar los aceros en:


Por otro lado es posible hablar de aceros aleados y aceros no aledos. Se consideran aceros no aleados aquellso en los cuales el porcentaje de elementos químicos que forman el acero no supera el valor indicado en la siguiente tabla:

 
Aquellos aceros que tienen mayor porcentaje de los indicados en las tablas son requeridos para utilizaciones especiales, y están recogidos en las normas UNE


Tamaño del grano

Conforme aumentamos el tiempo de
recocido, el número del tamaño del grano según
ASTM, disminuye; y conforme a esto, van variando
las propiedades mecánicas de los distintos materiales.
En todos los aceros inoxidables austeníticos estudiados,
tanto estables como metaestables, se observa
la misma tónica: a mayor número de tamaño
de grano (tamaño de grano más pequeño), mayores
valores se obtienen de límite elástico al 0,2 %,
de resistencia a la tracción^^ y de dureza, y menores
valores se obtienen en cuanto a los alargamientos.
Tomando como referencia un tamaño de grano
igual a siete, observamos que los aceros metaestables
tienen menores valores de límite elástico al
0,2 % que los estables; mientras que, en cuanto a
alargamientos y resistencias a la tracción tienen
valores mayores, siendo las durezas muy similares.
Esto puede atribuirse a las cantidades de manganeso,
molibdeno y níquer  que son mayores en losaceros
inoxidables austeníticos estables. También
influirá el tiempo de recocido, ya que en los aceros
estables se consigue este tamaño de grano a mayor
tiempo, 12 min, que en los metaestables, que se
consigue con 200 s de recocido.

Elementos aleantes del acero y mejoras obtenidas con la aleación


Aunque la composición química de cada fabricante de aceros es casi secreta, certificando a sus clientes solo la resistencia y dureza de los aceros que producen, sí se conocen los compuestos agregados y sus porcentajes admisibles
Aluminio: se emplea como elemento de aleación en los aceros de nitruracion, que suele tener 1% aproximadamente de aluminio. Como desoxidante se suele emplear frecuentemente en la fabricación de muchos aceros. Todos los aceros aleados en calidad contienen aluminio en porcentajes pequeñísimos, variables generalmente desde 0,001 a 0,008%.
Boro: logra aumentar la capacidad de endurecimiento cuando el acero está totalmente desoxidado.

Cobalto: muy endurecedor. Disminuye la templabilidad. Mejora la dureza en caliente. El cobalto es un elemento poco habitual en los aceros.Se usa en los aceros rápidos para herramientas, aumenta la dureza de la herramienta en caliente. Se utiliza para aceros refractarios. Aumenta las propiedades magnéticas de los aceros.
Cromo: es uno de los elementos especiales más empleados para la fabricación de aceros aleados, usándose indistintamente en los aceros de construcción, en los de herramientas, en los inoxidables y los de resistencia en caliente. Se emplea en cantidades diversas desde 0.30% a 30%, según los casos y sirve para aumentar la dureza y la resistencia a la tracción de los aceros, mejora la templabilidad, impide las deformaciones en el temple, aumenta la resistencia al desgaste, la inoxidabilidad, etc.Forma carburos muy duros y comunica al acero mayor dureza, resistencia y tenacidad a cualquier temperatura. Solo o aleado con otros elementos, proporciona a los aceros características de inoxidables y refractarios; también se utiliza en revestimientos embellecedores o recubrimientos duros de gran resistencia al desgaste, como émbolos, ejes, etc.
Estaño: es el elemento que se utiliza para recubrir láminas muy delgadas de acero que conforman la hojalata.
Manganeso: aparece prácticamente en todos los aceros, debido, principalmente, a que se añade como elemento de adición para neutralizar la perniciosa influencia del azufre y del oxigeno, que siempre suelen contener los aceros cuando se encuentran en estado líquido en los hornos durante los procesos de fabricación. El manganeso actúa también como desoxidante y evita, en parte, que en la solidificación del acero que se desprendan gases que den lugar a porosidades perjudiciales en el material.Si los aceros no tuvieran manganeso, no se podrían laminar ni forjar, porque el azufre que suele encontrarse en mayor o menor cantidad en los aceros, formarían sulfuros de hierro, que son cuerpos de muy bajo punto de fusión (981º aprox.) que a las temperaturas de trabajo en caliente (forja o laminación) funden, y al encontrarse contorneando los granos de acero crean zonas de debilidad y las piezas y barras se abren en esas operaciones de transformación. Los aceros ordinarios y los aceros aleados en los que el manganeso no es elemento fundamental, suelen contener generalmente porcentajes de manganeso variables de 0,30 a 0,80%.
Molibdeno: es un elemento habitual del acero y aumenta mucho la profundidad de endurecimiento de acero, así como su tenacidad. Los aceros inoxidables austeníticos contienen molibdeno para mejorar la resistencia a la corrosión.
Nitrógeno: se agrega a algunos aceros para promover la formación de austenita.
Níquel: una de las mayores ventajas que reporta el empleo del níquel, es evitar el crecimiento del grano en los tratamientos térmicos, lo que sirve para producir en ellos gran tenacidad. El níquel además hace descender los puntos críticos y por ello los tratamientos pueden hacerse a temperaturas ligeramente más bajas que la que corresponde a los aceros ordinarios. Experimentalmente se observa que con los aceros aleados con níquel se obtiene para una misma dureza, un limite de elasticidad ligeramente más elevado y mayores alargamientos y resistencias que con los aceros al carbono o de baja aleación. En la actualidad se ha restringido mucho su empleo, pero sigue siendo un elemento de aleación indiscutible para los aceros de construcción empleados en la fabricación de piezas para máquinas y motores de gran responsabilidad, se destacan sobre todo en los aceros cromo-níquel y cromo-níquel-molibdeno.El níquel es un elemento de extraordinaria importancia en la fabricación de aceros inoxidables y resistentes a altas temperaturas, en los que además de cromo se emplean porcentajes de níquel variables de 8 a 20%. Es el principal formador de austenita, que aumenta la tenacidad y resistencia al impacto. El níquel se utiliza mucho para producir acero inoxidable, porque aumenta la resistencia a la corrosión.
Plomo: el plomo no se combina con el acero, se encuentra en él en forma de pequeñísimos glóbulos, como si estuviese emulsionado, lo que favorece la fácil mecanización por arranque de viruta, (torneado, cepillado, taladrado, etc.) ya que el plomo es un buen lubricante de corte, el porcentaje oscila entre 0.15 y 0.30 % debiendo limitarse el contenido de carbono a valores inferiores al 0.5 % debido a que dificulta el templado y disminuye la tenacidad en caliente.se añade a algunos aceros para mejorar mucho la maquinabilidad.
Silicio: aumenta moderadamente la templabilidad. Se usa como elemento desoxidante. Aumenta la resistencia de los aceros bajos en carbono.
Titanio: se usa para estabilizar y desoxidar el acero.
Tungsteno: también conocido como wolframio. Forma con el hierro carburos muy complejos estables y durísimos, soportando bien altas temperaturas. En porcentajes del 14 al 18 %, proporciona aceros rápidos con los que es posible triplicar la velocidad de corte de loa aceros al carbono para herramientas.
Vanadio: posee una enérgica acción desoxidante y forma carburos complejos con el hierro, que proporcionan al acero una buena resistencia a la fatiga, tracción y poder cortante en los aceros para herramientas.
Zinc: es elemento clave para producir chapa de acero galvanizado.
Los porcentajes de cada uno de los aleantes que pueden configurar un tipo determinado de acero están normalizados.

Tratamientos térmicos del acero

El tratamiento térmico en el material es uno de los pasos fundamentales para que pueda alcanzar las propiedades mecánicas para las cuales está creado. Este tipo de procesos consisten en el calentamiento y enfriamiento de un metal en su estado sólido para cambiar sus propiedades físicas. Con el tratamiento térmico adecuado se pueden reducir los esfuerzos internos, el tamaño del grano, incrementar la tenacidad o producir una superficie dura con un interior dúctil. La clave de los tratamientos térmicos consiste en las reacciones que se producen en el material, tanto en los aceros como en las aleaciones no férreas, y ocurren durante el proceso de calentamiento y enfriamiento de las piezas, con unas pautas o tiempos establecidos.

Para conocer a que temperatura debe elevarse el metal para que se reciba un tratamiento térmico es recomendable contar con los diagramas de cambio de fases como el del hierro-carbono. En este tipo de diagramas se especifican las temperaturas en las que suceden los cambios de fase (cambios de estructura cristalina), dependiendo de los materiales diluidos.

Los tratamientos térmicos han adquirido gran importancia en la industria en general, ya que con las constantes innovaciones se van requiriendo metales con mayores resistencias tanto al desgaste como a la tensión. Los principales tratamientos térmicos son:

Temple: Su finalidad es aumentar la dureza y la resistencia del acero. Para ello, se calienta el acero a una temperatura ligeramente más elevada que la crítica superior Ac (entre 900-950 °C) y se enfría luego más o menos rápidamente (según características de la pieza) en un medio como agua, aceite, etcétera.
Revenido: Sólo se aplica a aceros previamente templados, para disminuir ligeramente los efectos del temple, conservando parte de la dureza y aumentar la tenacidad. El revenido consigue disminuir la dureza y resistencia de los aceros templados, se eliminan las tensiones creadas en el temple y se mejora la tenacidad, dejando al acero con la dureza o resistencia deseada. Se distingue básicamente del temple en cuanto a temperatura máxima y velocidad de enfriamiento.
Recocido: Consiste básicamente en un calentamiento hasta la temperatura de austenización (800-925 °C) seguido de un enfriamiento lento. Con este tratamiento se logra aumentar la elasticidad, mientras que disminuye la dureza. También facilita el mecanizado de las piezas al homogeneizar la estructura, afinar el grano y ablandar el material, eliminando la acritud que produce el trabajo en frío y las tensiones internas.
Normalizado: Tiene por objetivo dejar un material en estado normal, es decir, ausencia de tensiones internas y con una distribución uniforme del carbono. Se suele emplear como tratamiento previo al temple y al revenido.

Tratamientos termoquímicos del acero
Los tratamientos termoquímicos son tratamientos térmicos en los que, además de los cambios en la estructura del acero, también se producen cambios en la composición química de la capa superficial, añadiendo diferentes productos químicos hasta una profundidad determinada. Estos tratamientos requieren el uso de calentamiento y enfriamiento controlados en atmósferas especiales.

Entre los objetivos más comunes de estos tratamientos están aumentar la dureza superficial de las piezas dejando el núcleo más blando y tenaz, disminuir el rozamiento aumentando el poder lubrificante, aumentar la resistencia al desgaste, aumentar la resistencia a fatiga o aumentar la resistencia a la corrosión.

Cementación (C): aumenta la dureza superficial de una pieza de acero dulce, aumentando la concentración de carbono en la superficie. Se consigue teniendo en cuenta el medio o atmósfera que envuelve el metal durante el calentamiento y enfriamiento. El tratamiento logra aumentar el contenido de carbono de la zona periférica, obteniéndose después, por medio de temples y revenidos, una gran dureza superficial, resistencia al desgaste y buena tenacidad en el núcleo.
Nitruración (N): al igual que la cementación, aumenta la dureza superficial, aunque lo hace en mayor medida, incorporando nitrógeno en la composición de la superficie de la pieza. Se logra calentando el acero a temperaturas comprendidas entre 400 y 525 °C, dentro de una corriente de gas amoníaco, más nitrógeno.
Cianuración (C+N): endurecimiento superficial de pequeñas piezas de acero. Se utilizan baños con cianuro, carbonato y cianato sódico. Se aplican temperaturas entre 760 y 950 °C.
Carbonitruración (C+N): al igual que la cianuración, introduce carbono y nitrógeno en una capa superficial, pero con hidrocarburos como metano, etano o propano; amoníaco (NH3) y monóxido de carbono (CO). En el proceso se requieren temperaturas de 650 a 850 °C y es necesario realizar un temple y un revenido posterior.
Sulfinización (S+N+C): aumenta la resistencia al desgaste por acción del azufre. El azufre se incorporó al metal por calentamiento a baja temperatura (565 °C) en un baño de sales.

lunes, 13 de enero de 2014

MATERIALES SINTETICOS

Definición de material sintético

Un material sintético es aquel creado por el hombre basado en polímeros osea plásticos para sustituir los materiales naturales o dados por la naturaleza como la madera, vidrio etc..
¿Qué son los polímeros?

La materia esta formada por moléculas que pueden ser de tamaño normal o moléculas gigantes llama
das polímeros.

Los polímeros se producen por la unión de cientos de miles de moléculas pequeñas denominadas monómeros que forman enormes cadenas de las formas más diferentes. Algunas parecen fideos, otras tienen ramificaciones, otras globos, etc. Algunas se asemejan a las escaleras de mano y otras son como redes tridimensionales.

La mayor parte de los polímeros que usamos en nuestra vida diaria son materiales sintéticos con propiedades y aplicaciones variadas.

Lo que distingue a los polímeros de los materiales constituidos por moléculas de tamaño normal son sus propiedades mecánicas. En general, los polímeros tienen una muy buena resistencia mecánica debido a que las grandes cadenas poliméricas se atraen. Las fuerzas de atracción intermoleculares dependen de la composición química del polímero y pueden ser de varias clases.

Algunos materiales sintéticos son el caucho el PET (el de las botellas de refresco), el hule, el poliuretano, y todo lo que sea de plástico(envases, recubrimientos, estructuras etc)

PVC

El PVC es el producto de la polimerización del monómero de cloruro de vinilo a policloruro de vinilo. La resina que resulta de esta polimerización es la másversátil de la familia de los plásticos; pues además de ser termoplástica, a partir de ella se pueden obtener productos rígidos y flexibles. A partir de procesos de polimerización, se obtienen compuestos en forma de polvo opellet, plastisoles, soluciones y emulsiones.
Usos y aplicaciones.
. Aislamiento de cables y alambres. Marcos de puertas y ventanas. Ductos y tuberías. Membranas de revestimiento y de tejados. Tapices de paredes. Suelo. Losetas. Perfilaría.


Características

Fuerte y ligero.- la resistencia del PVC a la abrasión, su ligereza y su buena resistencia y fuerza mecánica son la clave de su uso en la construcción.
• Resistencia al fuego.
- el PVC difícilmente se incendia, además si llegara a quemarse, se detendrá en el momento en que la fuente de calor sea removida. Esto lo hace conveniente para usarse en ventanas, puertas y vestiduras.
• Durabilidad.
- el PVC es resistente al ambiente, a la acción de químicos,corrosión, shock y abrasión. Por ello se le elige para muchas aplicaciones en donde se requiera una larga vida útil del material.
• Costos.
- los componentes del PVC usados en la construcción ofrecen excelentes ventajas de costo.


Clasificación de los elementos sintéticos


En función de su estructura interna se pueden clasificar como:
-Termoplasticos: Están formados por macromoleculas lineales o ramificadas, no entrelazadas.En general son duros en frió y al calentarlos se reblandecen y fluyen.
El proceso de calentamiento para darles forma y el posterior enfriamiento para que endurezcan con la forma deseada, puede repetirse prácticamente de forma ilimitada. Algunos ejemplos de este tipo son: polietileno , el cloruro de polivinilo , poliesterol, polipropileno.....Se usan para el aislamiento de cables eléctricos, calandras,interior del motor, salpicaderos, spoilers, rejillas, paragolpes, baterías..


-Termoestables: Se denominan así por no sufrir ninguna variación en su estructura al ser calentados, ni se reblandece ni fluyen al ser sometidos a presión o calor, siempre que no llegue a la temperatura de descomposición  Entre los materiales termoestables se encuentran las resinas fenolicas, resinas alquidicas, resinas de poliester no saturadas.... Se usan para fabricar portones, capos, salpicaderos.


-Elastomeros: Son materiales macromoleculares, que ne un amplio margen de temperaturas, pueden sufrir, sin rotura, deformaciones considerables bajo la acción de fuerzas relativamente pequeñas y recuperar posteriormente su longitud primitiva. Podemos encontrar cauchos naturales y sintéticos , poliuretano.. Se utilizan en cantoneras, revestimientos interiores, asientos.


Procesos de obtención

Los materiales sintéticos son compuestos químicos formado por macromoleculas también llamados polímeros.Los proceso químicos que podemos encontrar son:
-Polimerizacion: Proceso mediante un catalizador, se unen varias moléculas individuales y homogéneas de un compuesto,denominado monomero, para formar un cadena de múltiples eslabones de este y obtener moléculas gigantes llamadas macreomoleculas.
Suele iniciarse añadiendo un acelerador de reacción normalmente peróxidos.El proceso de polimerizacion consta de tres fases:
  -Reacción de iniciación.
  -Crecimiento de la cadena.
  -Reacciones de cierre.
-Policondensacion: Por este método se obtiene el poliester y resinas fenolicas. Dos moléculas diferentes reaccionan entre si, dando lugar a uniones entre ellas que forma macromoleculas. Descubierto en 1910. Se obtienen materiales termoplasticos o termoestables.
-Poliadicion: Se obtiene productos con mejores propiedades físicas y mecánicas cuando se polimerizan simultáneamente dos o mas monomeros.


Un poco de la historia de los materiales sintéticos

Acrílico, polietileno, nylon, poliestireno –los materiales sintéticos son ampliamente utilizados y empleados en casi todas las áreas de la vida. El celuloide, que se desarrolló en 1860, fue uno de los primeros materiales sintéticos. Fue creado a través de la modificación química de las moléculas de celulosa que se encuentran en la plantas. Este material fue utilizado para la producción de materias primas de alta calidad, en lugar del marfil. En 1889, George Eastman comenzó a utilizar el celuloide como película fotográfica. Sin embargo, la desventaja de este material consistía en que era sumamente inflamable y se decoloraba fácilmente con la luz.
En 1862, Alexander Parkes había fabricado un material duro que podía ser moldeado en formas. El “Parkesin”, fue el primer material semi-sintético. El químico belga Leo Hendrik Baekeland, desarrolló el primer material completamente sintético en 1906, llamado “Baquelita”. Lo destacable de este material era que, cuando se calentaba, se endurecía en lugar de derretirse.
Durante los años 1920 y 1930, se desarrollaron los procesos para la fabricación de materiales sintéticos derivados del petróleo. Rápidamente se obtuvieron materiales con una gran variedad de características, tales como la resistencia térmica, la maleabilidad o la conductividad eléctrica.
El polimetilo metacrilato, introducido en el mercado como “Plexiglás”, es uno de los materiales sintéticos más conocidos inventado en esa época. El politetrafluoroetileno, fabricado por primera vez en 1938, fue vendido bajo el nombre de “Teflón” a partir de 1943.
Las diferentes características físicas de los materiales sintéticos son muy conocidas en la vida cotidiana. Una bolsa plástica, por ejemplo, se derrite a altas temperaturas, mientras que una cuchara de madera permanece intacta. Conocemos también materiales que mantienen su forma aún cuando se les aplica fuerza, mientras que otros pueden ser estirados y luego vuelven a su forma original. Estas características básicas también se utilizan para clasificar a los materiales sintéticos: los materiales térmicamente deformables se llaman termoplásticos, los materiales resistentes al calor se llaman termoendurecibles y los materiales elásticos se llaman elastómeros.
Los materiales sintéticos están formados por moléculas gigantescas que son aumentadas durante el proceso de polimerización. Sus características especiales dependen de la interconexión de sus macromoléculas. En los termoplásticos, por ejemplo, las macromoléculas se encuentran una junto a la otra. Si este tipo de material sintético se calienta, las moléculas pueden deslizarse unas sobre otras, y el objeto se deforma. Cuando se enfría, el material sintético se endurece y toma una nueva forma. En contraste, los plásticos termoendurecibles están formados por finas mallas de macromoléculas. Las uniones firmes que se producen entre ellas hacen que estas moléculas no se deslicen unas sobre otras cuando se calientan.

MATERIALES METALICOS

Clasificación de los Metales. 

En química se entiende por metales a un grupo determinado de elementos situado en la parte izquierda de la Tabla Periódica de los Elementos. Los elementos de este grupo, al reaccionar químicamente con los elementos no metales, ceden a los últimos sus electrones externos o de valencia.

En la técnica se entiende por metal toda sustancia que posea "brillo metálico", propio en mayor o menor medida de todos los metales, y plasticidad. Estas propiedades las tienen no sólo los elementos puros, como el aluminio, el cobre, el hierro, etc., sino también sustancias más complejas en cuya composición pueden entrar varios elementos no metales, frecuentemente con impurezas de elementos no metales en cantidades considerables. Estas sustancias se llaman aleaciones metálicas y en una denominación más amplia pueden denominarse metales.

Cada metal se diferencia de otro por su estructura y propiedades, pero existen ciertos indicios que permiten agruparlos. En primer lugar todos los metales pueden dividirse en dos grandes grupos: metales negros y metales de color.

Metales Negros

Este grupo se caracteriza por un color gris oscuro, gran densidad, exceptuando a los metales alcalinos – ferreos, alta temperatura de fusión, dureza relativamente elevada y en muchos casos poseen polimorfismo. El metal más característico de este grupo es el hierro.

Metales Férreos
Hierro, cobalto, níquel (llamados ferromagnéticos) y el manganeso, cuyas propiedades se aproximan a las de aquellos. El cobalto, el níquel y el manganeso se emplean frecuentemente como elementos de adición a las aleaciones de hierro y como base para las correspondientes aleaciones, de propiedades parecidas a los aceros de aleación.

Metales refractarios
La temperatura de fusión de estos metales es superior que la del hierro, es decir, superior a 1539 ºC. se utilizan como elementos de adición a los aceros de aleación y como base para las correspondientes aleaciones.

Metales uránicos
Actínidos, que se utilizan principalmente en aleaciones para la energía atómica.

Metales Tierras Raras
Se incluyen en esta categoría al lantano, cerio, neodimio, praseodimio y otros agrupados bajo la denominación de lantánidos, y el itrio y el escandio, semejantes a los primeros por sus propiedades.

Estos metales poseen propiedades químicas muy próximas, pero sus propiedades físicas son bastante distintas (temperaturas de fusión y otras). Se utilizan como aditicoas a las aleaciones de otros elementos. En condiciones naturales se encuentran juntos y, debido a las dificultades que hay para separarlos en elementos aislados, se utilizan generalmente como aleación mixta, llamada “misschmetall”, que contiene entre 40 - 45 % de Ce y un 45 -50% de todos los demás elementos de tierras raras. Como aleaciones mixtas deben considerarse también el ferrocerio (aleación de cerio y hierro con otras tierras raras), el didimio y otras. Los metales alcalinotérreos, en estado metálico libre no se utilizan, a excepción de algunos casos especiales.


Metales de Color

Suelen tener una coloración roja, amarilla o blanca característica. Poseen gran plasticidad, poca dureza, temperatura de fusión relativamente baja y en ellos es característica la ausencia de polimorfismo. El metal más representativo de este grupo es el cobre.

Metales Ligeros
Caracterizados por una baja densidad, entre ellos se encuentran el Berilio, magnesio y aluminio.

Metales Nobles
Los metales de esta categoría poseen gran resistencia a la corrosión y en ella se agrupan metales como la plata, el oro y metales del grupo del platino (platino, paladio, iridio, rodio, osmio, rutenio). A ellos puede agregarse el semidoble cobre.

Metales fácilmente fusibles
En esta categoría se encuentran el zinc, cadmio, mercurio, estaño, plomo, bismuto, talio, antimonio y los elementos con propiedades metálicas debilitadas como el galio y el germanio.

Otra clasificación buena seria en metales ferrosos y no ferrosos.

Los materiales férricos son aquellos que en su composición tienen principalmente hierro, como el acero ( mezcla de hierro  con un poco de carbono ) o el hierro puro.

En la imagen podemos observar bobinas de acero empleadas para la chapa de los automóviles. Sólo con
este uso, ya nos podemos imaginar la demanda tan elevada que hay de este material. Si además tenemos en cuenta que el motor del coche está fabricado básicamente por hierro, sumamos y sumamos.

red de la austenitaLa gran ventaja de este material es su precio relativamente bajo y la capacidad de unirse con otros elementos para mejorar sustancialmente sus propiedades. Veremos el caso del acero.

Hemos representado un tipo de acero ( la estructura cristalina, o sea, como se colocan los átomos en el material )

Las bolas grises representan los átomos de hierro y las azules los de carbono.

Al formarse la estructura ( hierro en el horno ) los átomos de hierro está moviéndose libremente. Cuando baja la temperatura es como la diana de los metales ( hay que formar filas ) y los átomos de hierro se agrupan de forma que generan ese cubo de la imagen. Como hemos añadido un poquito de carbono ( sobre el 1% ), los átomos de este no metal   se “cuelan” en la formación del cubo ( red cristalina ) creando una aleación con unas propiedades mecánicas mejores.

El acero: El término acero sirve comúnmente para denominar, en ingeniería metalúrgica, a una aleación de hierro con una cantidad de carbono variable entre el 0,03% y el 1,075% en peso de su composición,
dependiendo del grado. Si la aleación posee una concentración de carbono mayor al 2,0% se producen fundiciones que, en oposición al acero, son mucho más frágiles y no es posible forjarlas sino que deben ser moldeadas.

No se debe confundir el acero con el hierro, que es un metal relativamente duro y tenaz, con diámetro atómico (dA) de 2,48 Å, con temperatura de fusión de 1535 °C y punto de ebullición 2740 °C. Por su parte, el carbono es un no metal de diámetro menor (dA = 1,54 Å), blando y frágil en la mayoría de sus formas alotrópicas (excepto en la forma de diamante). La difusión de este elemento en la estructura cristalina del anterior se logra gracias a la diferencia en diámetros atómicos,, formándose un compuesto intersticial.

La diferencia principal entre el hierro y el acero se halla en el porcentaje del carbono: el acero es hierro con un porcentaje de carbono de entre el 0,03% y el 1,075%, a partir de este porcentaje se consideran otras aleaciones con hierro.

Cabe destacar que el acero posee diferentes constituyentes según su temperatura, concretamente, de mayor a menor dureza, perlita, cementita y ferrita; además de la austenita (para mayor información consultar un Diagrama Hierro-Carbono con sus constituyentes).

El acero conserva las características metálicas del hierro en estado puro, pero la adición de carbono y de otros elementos tanto metálicos como no metálicos mejora sus propiedades físico-químicas.

 Metales no férricos


Cobre. Debido a su gran conductividad térmica y eléctrica, su uso queda casi exclusivamente para estos cometidos ( cables, tubos de calderas .. ) ya que no es un material barato. Se suelda con facilidad , es muy dúctil y maleable y cuando se oxida, forma una capa verdosa que le protege . En el automóvil este elemento se utiliza como conductor de la electricidad, como los coches cada vez tienen mas componentes eléctricos ahora el cobre tiene una importante función en el coche.

Aluminio. También es un excelente conductor de la electricidad y del
calor. Es muy blando con baja densidad. Como en el caso del cobre ( aunque mejor
aún), al oxidarse forma una fina capa de óxido de aluminio que le hace enormemente resistente a la oxidación.

Se usa mucho en la industria de la alimentación debido a su nula toxicidad, así como en marcos de ventanas y aplicaciones del estilo, ya que son resistentes a la humedad, radiaciones solares, etc.

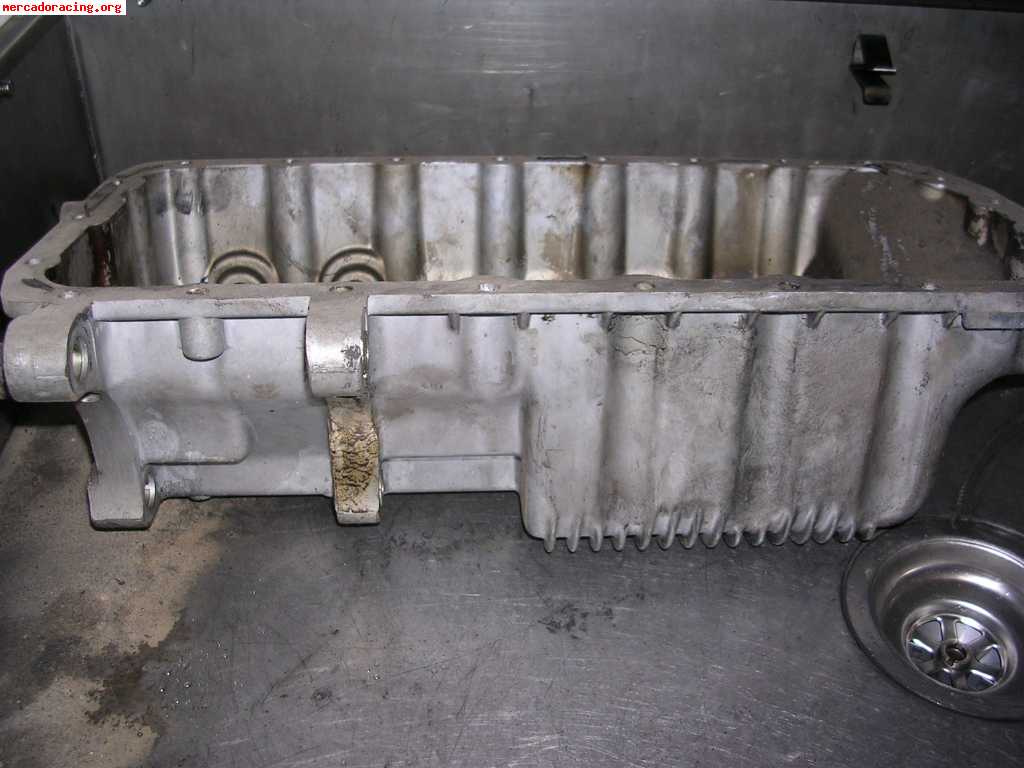
En automoción tiene un monton de usos el aluminio uno de ellos es para el cárter del aceite.


Estaño
Muy blando e inoxidable. Se emplea fundamentalmente en la soldadura de cobre ( cables eléctricos y tubos de calefacción ) debido a a su bajo punto de fusión.

Otro uso es el recubrimiento de láminas de acero para fabricar la hojalata.


Cinc: Se suele emplear junto con otros metales. Muy resistente a la corrosión, se emplea mucho en el proceso de galvanizado por el cual se añade este elemento a la capa externa del metal (
generalmente un acero ) para crear un material muy resistente en la intemperie.

Los quita-miedos de las carreteras son otro ejemplo entre otros. La gran ventaja es que te olvidas de su mantenimiento ya que no necesita pinturas protectoras.


Enlace metálico:

Un enlace metálico es un enlace químico que mantiene unidos los átomos (unión entre núcleos atómicos y los electrones de valencia, que se juntan alrededor de éstos como una nube) de los metales entre sí.

Estos átomos se agrupan de forma muy cercana unos a otros, lo que produce estructuras muy compactas. Se trata de líneas tridimensionales que adquieren estructuras tales como: la típica de empaquetamiento compacto de esferas (hexagonal compacta), cúbica centrada en las caras o la cúbica centrada en el cuerpo.

En este tipo de estructura cada átomo metálico está dividido por otros doce átomos (seis en el mismo plano, tres por encima y tres por debajo). Además, debido a la baja electronegatividad que poseen los metales, los electrones de valencia son extraídos de sus orbitales. Este enlace sólo puede estar en sustancias en estado sólido.1

Los metales poseen algunas propiedades características que los diferencian de los demás materiales. Suelen ser sólidos a temperatura ambiente, excepto el mercurio, y tienen un punto de fusión alto.

El enlace metálico es característico de los elementos metálicos. Es un enlace fuerte, primario, que se forma entre elementos de la misma especie. Al estar los átomos tan cercanos unos de otros, interaccionan sus núcleos junto con sus nubes electrónicas, empaquetándose en las tres dimensiones, por lo que quedan los núcleos rodeados de tales nubes. Estos electrones libres son los responsables de que los metales presenten una elevada conductividad eléctrica y térmica, ya que estos se pueden mover con facilidad si se ponen en contacto con una fuente eléctrica. Los metales generalmente presentan brillo y son maleables. Los elementos con un enlace metálico están compartiendo un gran número de electrones de valencia, formando un mar de electrones rodeando un enrejado gigante de cationes. Muchos de los metales tienen puntos de fusión más altos que otros elementos no metálicos, por lo que se puede inferir que hay enlaces más fuertes entre los distintos átomos que los componen. La vinculación metálica es no polar, apenas hay diferencia de electronegatividad entre los átomos que participan en la interacción de la vinculación (en los metales, elementales puros) o muy poca (en las aleaciones), y los electrones implicados en lo que constituye la interacción a través de la estructura cristalina del metal. El enlace metálico explica muchas características físicas de metales, tales como maleabilidad, ductilidad, buenos en la conducción de calor y electricidad, y con brillo o lustre (devuelven la mayor parte de la energía lumínica que reciben).

La vinculación metálica es la atracción electrostática entre los átomos del metal o cationes y los electrones deslocalizados. Esta es la razón por la cual se puede explicar un deslizamiento de capas, dando por resultado su característica maleabilidad y ductilidad.

Los átomos del metal tienen por lo menos un electrón de valencia, no comparten estos electrones con los átomos vecinos, ni pierden electrones para formar los iones. En lugar los niveles de energía externos de los átomos del metal se traslapan. Son como enlaces covalentes identificados.


CARACTERÍSTICAS Y PROPIEDADES FÍSICAS DE LOS METALES

Su estado físico es sólido a excepción del mercurio que es líquido.
Presentan un brillo característico en su superficie (brillo metálico).
Son dúctiles (se les puede transformar en alambres) y maleables (se pueden transformar en láminas).
Son buenos conductores del calor y la electricidad.
Son tenaces (la mayoría de ellos se resisten a la ruptura).
Su densidad es elevada si se compara con las de los no metales.
Se pueden hacer aleaciones (fundir y mezclar dos o más metales).
     A continuación se presentan una serie de elementos metálicos de la tabla periódica con sus principales características y propiedades físicas.

Cobre. Cobre (Cu) propiedades y características físicas

Metal de color rojizo, sólido.
Dúctil y maleable.
Tenaz.
Después del oro y la plata es el que conduce mejor calor y electricidad.
Su densidad es de 8.90 g/cm3.
Sus principales aleaciones son: latón (67% cobre y 33% zinc).  Latón blanco (más  de 50%  de zinc con cobre). Plata nueva (Cu, Zn y Ni). Constantán (Cu y Ni) y bronce (cobre y estaño).
     Plata (Ag) propiedades y características físicas

Lingotes de plata.Metal blanco puro, sólido.
Tenaz.
Muy dúctil y muy maleable.
Su densidad es de 10.5 g/cm3.
Segundo   conductor del   calor  y  la electricidad.
Sus principales  aleaciones  son: con plomo, oro y cobre forma  aleaciones en  toda  proporción.  Con  el  cobre  las  más usuales son: en monedas (335 y 900 partes  de plata, por  165 y 100 de cobre).  En orfebrería (800 a 950 milésimas de plata).


  CARACTERÍSTICAS Y PROPIEDADES QUÍMICAS DE LOS METALES

Su molécula está formada por un átomo.
Sus átomos  tienen 1, 2 o  3 electrones que pueden participar en un enlace químico.
Al  ionozarse  (proceso  para  producir  iones;  átomos con  carga eléctrica) adquieren carga eléctrica positiva.
     A continuación se presentan los elementos metálicos de la tabla periódica con sus principales características y propiedades químicas.

     Metales de la familia 2 de los alcalinotérreos (elementos representativos)

     Magnesio (Mg) propiedades químicas esenciales

Al quemarse se  obtiene una  llama  muy brillante (se produce óxido de magnesio).
Arde también en presencia del vapor de agua,  óxido  de carbono, anhídrido carbónico, cloro, bromo, azufre y yodo combinándose.
Calcio (Ca) propiedades químicas esenciales

En presencia del oxígeno forma óxido de calio.
Las sales de calcio dan a la flama una coloración anaranjada.

ESTRUCTURA DE LOS METALES

Se le llama estructura de los metales a la disposición ordenada y geométrica, en el espacio, de los constituyentes de la materia en estado sólido (átomos, moléculas y grupos de moléculas). La estructura está ligada íntimamente con el comportamiento de un metal, por lo que es conveniente efectuar un estudio elemental de la misma.

Hay que considerar dos tipos de estructura, la cristalina y la granular.

Estructura Cristalina: En esta estrucutura, los átomos estánordenados en el espacio según una red geométrica constituída por la repetición de un elemento básico llamado cristal. Se conocen catorce redes espaciales distintas las cuales son las únicas formas posibles de ordenar los átomos en el espacio. La mayor parte de los metales cristalizan en las redes siguientes: cúbica centrada, cúbica centrada en las caras y hexagonal compacta.

Estructura Granular: En esta otra estructura, el elemento fundamental es el grano, constituido por agrupación de cristales.

Los granos son de forma irregular y su tamaño oscila entre 0,002 y 0,2 mm, lo cual depende pricipalmente:

Del proceso de fabricación del metal, ya que, por ejemplo, los aceros desoxidados con el aluminio son de granos más finos que los desoxidados con silicio.

De los procesos térmicos a los cuales fue sometido el metal; por ejemplo, el grano de acero, crece al calentar el material a partir de 850°C.

Cuanto mayor es el grano de que está constituido un metal, peores son, en general, sus propiedades mecánicas. Según expertos, es debido a que los materiales de nivel técnico, tales como los utilizados en la industria, contienen siempre una cantidad muy pequeña de impurezas las cuales son muy finas y frágil por lo que se concentran formando capas que envuelven los granos y los separan unos de otros.

Por una misma proporción de impurezas a repartir en la superficie de los metales resultan capas mas delgadas cuanto mas pequeños son estos, ya que la superficie total para la misma masa de metal es mayor que si los granos son grandes. Además, si las capas son muy delgadas, son en general discontinuas, quedando los granos bien unidos por las discontinuidades.

Aleaciones:

Una aleación es una combinación, de propiedades metálicas, que está compuesta de dos o más elementos, de los cuales, al menos uno es un metal.1

Las aleaciones están constituidas por elementos metálicos como Fe (hierro), Al (aluminio), Cu (cobre), Pb (plomo), ejemplos concretos de una amplia gama de metales que se pueden alear. El elemento aleante puede ser no metálico, como: P (fósforo), C (carbono), Si (silicio), S (azufre), As (arsénico).

Mayoritariamente las aleaciones son consideradas mezclas, al no producirse enlaces estables entre los átomos de los elementos involucrados. Excepcionalmente, algunas aleaciones generan compuestos químicos


Pureza:

La ley es una unidad de medida que define la pureza de los metales preciosos, describiendo la cantidad de oro o plata finos en las ligas de barras, joyas o monedas. En la antigüedad, la Edad Media y los tiempos modernos hasta la adopción del sistema métrico decimal, la ley del oro se medía en quilates y la de la plata en dineros y granos.

En el resto de los metales viene a significar lo mismo, la cantidad de el metal que se encuentra en la aleación es la pureza que tiene, cuanto mas cantidad del metal mas pureza tiene.

Historia de los metales 

Antiguamente no se conocían los metales. Cuando se descubrieron y se aprendió a trabajarlos cambió la vida de los pueblos. La historia de los metales se inició hace cerca de nueve mil años en el Próximo Oriente. El primer metal utilizado fue el cobre; en Palestina y Anatolia los antiguos pobladores martillaron trozos de cobre nativo para formar herramientas. En los siguientes siglos se aprendió a extraer cobre de los minerales y mezclarlo con estaño para formar bronce.

El bronce le permitió a los imperios de la antigüedad producir armas para los ejércitos de conquista. La agricultura y la artesanía tuvieron herramientas fuertes y la producción creció. Desde entonces los metales sirvieron para muchos fines. El oro y la plata adornaron a los grandes personajes y los acompañaron en sus sepulcros. El culto religioso se sirvió de ellos para elaborar ornamentos y símbolos.

Nuevos procesos técnicos hicieron posible utilizar otros metales: herramientas y armas más fuertes, edificios reforzados con ganchos y puertas con cerraduras y herrajes. El hierro le dio a las naciones que lo producían una gran ventaja; en estos reinos los gobernantes demandaron más y mejores adornos. Crecieron así, lado a lado, la metalurgia del bronce y el hierro y la orfebrería del oro y la plata.

Para el 1000 antes de Cristo casi todos los pueblos del Viejo Mundo tenían metales; desde el Mediterráneo, pasando por Persia e India, se hicieron en bronce y oro armas, instrumentos y adornos variados. Desde China la metalurgia se extendió a Japón, en donde los aceros armaron a los samuráis, y también al sureste asiático cuyos templos se coronaron con cúpulas doradas.

Para la época en que cayó el Imperio Romano los implementos de metal eran parte de la vida diaria. Ya no se podía entender el comercio sin la moneda ni las actividades cotidianas sin herramientas metálicas. Las religiones del mundo antiguo en Asia, África y Europa, recurrieron al oro y la plata para forjar los objetos sagrados. En el convulsionado mundo medieval chocaron en la guerra los metales de Occidente y los de Oriente.

Desde 1300 los estados del occidente de África, al sur del Sahara, usaron el bronce para decorar las ciudadelas reales. Para surtir de materias primas a los herreros y distribuir sus productos se organizaron caravanas que cruzaban el desierto. Los orfebres africanos se convirtieron en maestros de la fundición; los adornos y delicadas miniaturas comunican una profunda simbología.

Los antiguos suramericanos empezaron a trabajar el cobre y el oro alrededor de 1500 antes de Cristo. Unos mil años más tarde varias culturas andinas adornaban a sus líderes con suntuosos atuendos. El oro y la plata se reservaron para los gobernantes y la religión; los objetos rituales y simbólicos comunicaban una visión del mundo que compartía toda la sociedad.

En el año 500 de nuestra era la metalurgia ya era una actividad corriente desde México central hasta el norte de Chile y Argentina. En cada región surgieron estilos propios: en México, figuras en lámina; en Centroamérica, pequeños adornos de oro; en Colombia y Ecuador, adornos de tumbaga dorada; en Perú, coloridos atuendos de cobre dorado y plateado; en los Andes del sur, placas de bronce.

La metalurgia en la Colombia prehispánica fue, ante todo, orfebrería. En dos mil años surgieron muchos estilos diferentes y se fabricaron miles de piezas para el ritual y la ofrenda. Los indígenas manejaron con maestría el oro, el cobre, la tumbaga y el platino. La conquista europea, en 1500, truncó este desarrollo y causó la desaparición de la producción orfebre.

En los últimos 300 años la producción de metales ha tenido un gran avance. La gran industria usa millones de toneladas de metales cada año; también las sociedades no industriales consumen cada vez más metales para los más variados propósitos. La historia de la humanidad en los últimos nueve mil años es la historia de los metales: con ellos hemos construido el mundo en que vivimos.

A qui os dejo un link de un vídeo donde lo explican.
http://vimeo.com/9691630

Extracción, producción y reciclado de los metales

En el proceso de extracción minera se utilizan diferentes métodos y técnicas, veamos algunos de ellos:
Extracción de mineral a cielo abierto: se realiza cuando el yacimiento puede ser explotado en la superficie; tales son los casos de las minas de hierro en Cerro Bolívar y El Pao o las minas de bauxita en Los Pijiguaos en Guayana.
Extracción de mineral del subsuelo: cuando se trata de excavar a cierta profundidad para extraer el rnineral, por lo general el carbón se extrae en esa forma.
Extracción por cernido: se refiere a la búsqueda de minerales en la tierra o arena, cerniéndola y pasándola por corrientes de agua como lo hacen los mineros al buscar diamantes u otras piedras preciosas.

Extracción por bombeo: se refiere a la remoción de grandes cantidades de arena desde el fondo de los ríos para obtener diamantes, otras piedras preciosas u oro.


Proceso de reciclado:


Se recogen y clasifican los diferentes metales.

Las latas de aluminio y acero se comprimen para llevarlas a la planta de reciclado.

Las latas comprimidas se meten en una trituradora para desmenuzarlas.

Un enorme imán que se sitúa sobre el metal, separa el acero del aluminio. Los dos metales tendrán una aventura diferente en su proceso de reciclaje.

El aluminio se funde y se moldea en lingotes de 25 toneladas.

Los lingotes de aluminio se funden y se pasan por rodillos para formar laminas finas, haciendo así latas nuevas.

En el caso de acero por ejemplo, las latas de conserva están formadas un 99% de acero, forrado en el interior con una fina capa de estaño evitando así la oxidación del material que contienen.

Se colocan estas latas en un cubo con agua sometiéndolo a electricidad y sustancias químicas, la reacción obtenida es que el estaño flota separándolo del acero. Para continuar el proceso de reciclaje

El acero puro se lava e introduce en la fundidora para hacer lingotes.

Los lingotes de acero se funden y pasan por rodillos para así formar laminas finas en hojas delgadas para latas nuevas.

Oxidación y corrosión

Los materiales están expuestos continuamente a los más diversos ambientes de
interacción material-ambiente provoca, en muchos casos, la pérdida o deterioro de las
propiedades físicas del material. Los mecanismos de deterioro son diferentes según
se trate de materiales metálicos, cerámicos o polímeros (plásticos). Así, en el hierro,
en presencia de la humedad y del aire, se transforma en óxido, y si el ataque continúa
acaba destruyéndose del todo. Desde el punto de vista económico, la corrosión
ocasiona pérdidas muy elevadas.
En los materiales metálicos, el proceso de deterioro se llama oxidación y
corrosión. Por otro lado, en los cerámicos las condiciones para el deterioro han de ser
extremas, y hablaremos también de corrosión. Sin embargo, la pérdida de las
propiedades de los materiales polímeros se denomina degradación.
En el deteriores de materiales podemos distinguir dos procesos:Los materiales están expuestos continuamente a los más diversos ambientes de
interacción material-ambiente provoca, en muchos casos, la pérdida o deterioro de las
propiedades físicas del material. Los mecanismos de deterioro son diferentes según
se trate de materiales metálicos, cerámicos o polímeros (plásticos). Así, en el hierro,
en presencia de la humedad y del aire, se transforma en óxido, y si el ataque continúa
acaba destruyéndose del todo. Desde el punto de vista económico, la corrosión
ocasiona pérdidas muy elevadas.
En los materiales metálicos, el proceso de deterioro se llama oxidación y
corrosión. Por otro lado, en los cerámicos las condiciones para el deterioro han de ser
extremas, y hablaremos también de corrosión. Sin embargo, la pérdida de las
propiedades de los materiales polímeros se denomina degradación.
En el deteriores de materiales podemos distinguir dos procesos:
Oxidación directa: Resulta de la combinación de los átomos metálicos con los de
la sustancia agresiva. Ejemplos:
2 Fe + O2 2 FeO (herrumbre-óxido) (oxidación por oxígeno como causa) →
Fe + S FeS (sulfuro) (oxidación por azufre como causa) →
Esto lleva a que el metal, con el tiempo, pase de tener un estado libre
(puro) a tener un estado combinado con otros elementos (óxidos, carbonatos,
sulfatos,...)
En este caso, los productos de la reacción quedan adheridos a la
superficie del metal. En algunos casos, se forman películas protectoras que los
aislan del agente corrosivo. El caso más corriente es el ataque por oxígeno. En
este caso, sobre el metal se forma una capa de óxido que, en algunos casos
autoprotege al metal de una mayor oxidación. Cu, Ni, Sn, Al, Cr,... Los ambientes
son secos.
Pero el oxígeno no es el único agente, pues también puede intervenir el
cloro (Cl2), el azufre (S), el hidrógeno (H2), el monóxido de carbono (CO), el
dióxido de carbono (CO2),...
En los procesos de oxidación, los metales pasan de su estado elemental a
formar iones positivos (cationes) por pérdida de electrones.
El proceso de oxidación se acelera si la temperatura de eleva

Corrosión electroquímica o corrosión en líquidos. En este caso, el metal es
atacado por un agente corrosivo en presencia de un un electrolito. (Un
electrólito o electrolito es cualquier sustancia, normalmente líquida, que
contiene iones libres, que se comportan como un medio conductor eléctrico.
Normalmente un electrolito es una disolución, en la que el disolvente suele ser
agua y el soluto otra sustancia). El ejemplo más conocido es el agua del mar (el
cloruro sódico es un agente corrosivo), que actúa como electrolito.
 Los procesos de corrosión son procesos electroquímicos, ya que en la superficie
del metal se generan “micropilas galvánicas” en las que la humedad actúa como
electrolito. El metal actúa como ánodo (polo positivo) y, por lo tanto, se disuelve. Así,
el electrolito actúa como medio conductor a través del cual viajan las cargas que
abandonan los electrones del ánodo que se corroe, el metal.
Existe un tipo de corrosión de tipo electroquímico que aparece cuando se juntan
metales diferentes o son conectados eléctricamente. Al producirse el contacto, el
metal más electronegativo desempeña el papel de ánodo y, por tanto, sufre la
corrosión.
Definiciones que te aclaran las cosas:
a) Ánodo: Metal que cede electrones y se corroe.
b) Cátodo: Receptor de electrones.
c) Electrolito: Líquido que está en contacto con el ánodo y el cátodo. Debe ser
conductor eléctrico. Este líquido proporciona el medio a través del cual se asegura el

desplazamiento de cargas eléctricas desde el ánodo hasta el cátodo


sábado, 7 de diciembre de 2013

Practica 1ª evaluación

CREACIÓN DE UN SUPER 7

Este curso en la asignatura de elementos amovibles y fijos no estructurales nuestro profesor nos propuso en vez de cortar y soldar llantas de chapa que no servían para nada crear un super 7 low cost. A todos nos pareció una buena opción para formarnos y dar clase pues estamos echando horas con un objetivo. 

La clase se dividió en distintos grupos, y cada uno tiene una labor. En  nuestro grupo nos a tocado hacer las partes pequeñas del chasis. Como los soportes del motor o del amortiguador aparte de pequeñas piezas que luego irán soldadas al chasis con otros propósitos. 

Para poder crear estas piezas necesitaremos de unas herramientas, y serán las siguientes.

  • Un calibre, para medir el espesor de las chapas. 
  • Un trazador, para trazar en dichas chapas las medidas de la pieza a cortar.
  • Una regla, para las medidas de las piezas.
  • Una lima, para el acabado de las piezas
  • Una rotaflex, para cortar las piezas.
  • Una maquina de soldar, en nuestro caso de hilo.
  • Un martillo, para dar forma a aquellas piezas que necesiten ser dobladas.


Para poder utilizar este material necesitaras de unas epis: Que son los elementos con los que nos evitaremos de producirnos alguna herida.

  • Gafas protectoras
  • Gafas para soldar
  • Guantes de cuero
  • Mono ignífugo
  • Botas de seguridad (punta de acero)

Para la creación de estas piezas lo primero es sacar las medidas de un libro del que disponemos sobre el seven. Una vez que sabemos  cuales son las piezas pequeñas del chasis, nos disponemos a pasarlas a chapa una a una. Coges las medidas, y las pasas a la chapa. Después de comprobar de que esta todo bien pones un disco a la rotaflex y con los guantes y las gafas puestas dispones a cortarlas. Una vez este cortada, muchas tienen un hueco en ellas, y con una broca, empezando de una pequeña asta llegar a la medida deseada procederemos a agujerear la chapa para producir esos huecos que necesitamos en la chapa, que después servirán para acoplar otros elementos. Otras piezas aparte necesitan ser dobladas, entonces las sujetaremos y las daremos golpes con el martillo asta conseguir los grados necesarios de doblez. Y también para acabar otras piezas necesitan ser soldadas a otras, con lo que con una maquina de soldar de hilo, ajustando la intensidad y la velocidad de hilo las soldaremos, recordando que en la parte de adentro de un angulo abra que soldar a un 20% mas de intensidad.


Estas son parte de las piezas pequeñas del chasis.


lunes, 25 de noviembre de 2013

PROPIEDADES FÍSICAS-MECÁNICAS DE LOS MATERIALES


ELASTICIDAD:

Los materiales elásticos son aquellos que tienen la capacidad de recobrar su forma y dimensiones primitivas cuando cesa el esfuerzo que había determinado su deformación, son todos los sólidos y siguen la Ley de Hooke, ésta dice que la deformación es directamente proporcional al esfuerzo, la relación esfuerzo-deformación se conoce como Módulo de Elasticidad.

No obstante, si la fuerza externa supera un determinado valor, el material puede quedar deformado permanentemente, y la ley de Hooke ya no es válida. El máximo esfuerzo que un material puede soportar antes de quedar permanentemente deformado se denomina Límite de Elasticidad.

 El Módulo de Elasticidad así como el Límite de Elasticidad, están determinados por la estructura molecular del material. La distancia entre las moléculas de un material no sometido a esfuerzo depende de un equilibrio entre las fuerzas moleculares de atracción y repulsión. Cuando se aplica una fuerza externa que crea una tensión en el interior del material, las distancias moleculares cambian y el material se deforma.

En la Universidad de Harvard un equipo de ingenieros dirigidos por Zhigang Suo ha creado un hidrogel que tiene la capacidad de estirarse hasta 20 veces su tamaño original sin romperse. Para darnos una idea de lo que esto significa hay que tener en cuenta que el caucho natural solo soporta estirarse cinco o seis veces su tamaño original.

http://www.youtube.com/watch?v=hQ6af1HIXJ4

Y el material menos elastico seria el diamante.


PLASTICIDAD:

La plasticidad es la propiedad mecánica de un material anelástico, natural, artificial, biológico o de otro tipo, de deformarse permanente e irreversiblemente cuando se encuentra sometido a tensiones por encima de su rango elástico, es decir, por encima de su límite elástico.


En los metales, la plasticidad se explica en términos de desplazamientos irreversibles de dislocaciones.


El material de los mas plásticos es la plastelina y el menos plástico es el diamante.

DUREZA:


La dureza es la oposición que ofrecen los materiales a alteraciones como la penetración, la abrasión, el rayado, la cortadura, las deformaciones permanentes; entre otras. También puede definirse como la cantidad de energía que absorbe un material ante un esfuerzo antes de romperse o deformarse. Por ejemplo: la madera puede rayarse con facilidad, esto significa que no tiene mucha dureza, mientras que el vidrio es mucho más difícil de rayar.

Otras propiedades relacionadas con la resistencia son la resiliencia, la tenacidad o la ductilidad.

El material mas duro es el diamante y el menos duro es el talco.

FRAGILIDAD:

La fragilidad es la cualidad de los objetos y materiales de romperse con facilidad. Aunque técnicamente la fragilidad se define más propiamente como la capacidad de un material de fracturarse con escasa deformación. Por el contrario, los materiales dúctiles o tenaces se rompen tras sufrir acusadas deformaciones, generalmente de tipo deformaciones plásticas. La fragilidad es lo contrario de la tenacidad y tiene la peculiaridad de absorber relativamente poca energía, a diferencia de la rotura dúctil.
Si un material se rompe prácticamente sin deformación las componentes del tensor deformación resultan pequeñas y la suma resulta en una cantidad relativamente pequeña.

La fragilidad de un material además se relaciona con la velocidad de propagación o crecimiento de grietas a través de su seno. Esto significa un alto riesgo de fractura súbita de los materiales con estas características una vez sometidos a esfuerzos.


RESISTENCIA

La resistencia de materiales clásica es una disciplina de la ingeniería mecánica y la ingeniería estructural que estudia los sólidos deformables mediante modelos simplificados. La resistencia de un elemento se define como su capacidad para resistir esfuerzos y fuerzas aplicadas sin romperse, adquirir deformaciones permanentes o deteriorarse de algún modo.

Un modelo de resistencia de materiales establece una relación entre las fuerzas aplicadas, también llamadas cargas o acciones, y los esfuerzos y desplazamientos inducidos por ellas. Generalmente las simplificaciones geométricas y las restricciones impuestas sobre el modo de aplicación de las cargas hacen que el campo de deformaciones y tensiones sean sencillos de calcular.

Para el diseño mecánico de elementos con geometrías complicadas la resistencia de materiales suele ser insuficiente y es necesario usar técnicas basadas en la teoría de la elasticidad o la mecánica de sólidos deformables más generales. Esos problemas planteados en términos de tensiones y deformaciones pueden entonces ser resueltos de forma muy aproximada con métodos numéricos como el análisis por elementos finitos.

El material mas resistente es el titanio o carbono depende en que condiciones (y existe una aleación entre ellos dos, que se llama exogri) y el menos resistente es el grafito.

RESILIENCIA:

La resilencia es la resistencia de un cuerpo a los esfuerzos bruscos.
En ingeniería, la resiliencia es la cantidad de energía que puede absorber un material, antes de que comience la deformación irreversible, esto es, la deformación plástica.
Se diferencia de la tenacidad en que ésta cuantifica la cantidad de energía almacenada por el material antes de romperse, mientras que la resiliencia tan sólo da cuenta de la energía almacenada durante la deformación elástica.

se determina mediante ensayo por el método Izod o el péndulo de Charpy, El ensayo de resilencia sirve para determinar la fragilidad que opone un material. Esta resiliencia se expresa en Julios .Para realizar el ensayo se emplea el péndulo de caída que mide la energía residual existente después de la rotura de la muestra del material es decir, la diferencia de la energía total desarrollada por la máquina y absorbida por el material desarrollado. Un elevado grado de resiliencia es característico de los aceros austeníticos, aceros con alto contenido de austenita. En aceros al carbono, los aceros suaves (con menor contenido porcentual de carbono), tienen una mayor resiliencia que los aceros duros.


FATIGA:


En ingeniería y, en especial, en ciencia de los materiales, la fatiga de materiales se refiere a un fenómeno por el cual la rotura de los materiales bajo cargas dinámicas cíclicas se produce más fácilmente que con cargas estáticas. Aunque es un fenómeno que, sin definición formal, era reconocido desde la antigüedad, este comportamiento no fue de interés real hasta la Revolución Industrial, cuando, a mediados del siglo XIX comenzaron a producir las fuerzas necesarias para provocar la rotura con cargas dinámicas son muy inferiores a las necesarias en el caso estático; y a desarrollar métodos de cálculo para el diseño de piezas confiables. Este no es el caso de materiales de aparición reciente, para los que es necesaria la fabricación y el ensayo de prototipos

El acero blando es un material que aguanta muy bien la fatiga.


CONDUCTIVIDAD ELÉCTRICA:

La conductividad eléctrica es la medida de la capacidad de un material que deja pasar la corriente eléctrica, su aptitud para dejar circular libremente las cargas eléctricas. La conductividad depende de la estructura atómica y molecular del material, los metales son buenos conductores porque tienen una estructura con
muchos electrones con vínculos débiles y esto permite su movimiento. La conductividad también depende de otros factores físicos del propio material y de la temperatura


CONDUCTIVIDAD TERMICA:

La conductividad térmica es una propiedad física de los materiales que mide la capacidad de conducción de calor. En otras palabras la conductividad térmica es también la capacidad de una sustancia de transferir la energía cinética de sus moléculas a otras moléculas adyacentes o a sustancias con las que no está en contacto. En el Sistema Internacional de Unidades la conductividad térmica se mide en W/(K·m) (equivalente a J/(s·K·m) )


lunes, 18 de noviembre de 2013

PROCESOS FABRILES

 ¿Qué es proceso? Progreso, acción de ir hacia adelante. Conjunto de las fases sucesivas de un fenómeno natural o de una operación artificial. Un proceso es un conjunto de actividades o eventos (coordinados u organizados) que se realizan o suceden (alternativa o simultáneamente) con un fin determinado. Es el conjunto de operaciones necesarias para modificar las características de materias primas. Por lo general para la obtención de un producto, se necesitan múltiples operaciones individuales.


CALDERERIA:

La calderería es una especialidad profesional de la fabricación mecánica que tiene como función principal la construcción de depósitos aptos para el almacenaje y transporte de sólidos en forma de granos o áridos, líquidos y gas; así como todo tipo de construcción naval y estructuras metálicas. Muchos de estos depósitos reciben el nombre de silos y cisternas. El material más común que se trabaja en calderería es el acero laminado y vigas en diferentes aleaciones, formas y espesores.

Ejemplos significativos de construcción en calderería: la Torre Eiffel, el puente colgante de Vizcaya, la estructura que sustenta el Museo Guggenheim Bilbao, etc. Y en construcción naval: petroleros, gaseros, etc.

En un taller o una industria de calderería es común encontrar la siguiente maquinaria:

Cizallas para cortar la chapa;
Prensas de estampar y troquelar chapa;
Máquinas de rodillos para doblar y conformar la chapa;
Remachadoras (en desuso, reemplazadas por la soldadura);
Máquinas de soldar. De corriente continua y alterna, manuales y automáticas;
Sopletes de corte (acetileno ó propano y oxigeno).
Cuando se trata de construcción de depósitos que van a trabajar a altas presiones la calidad del metal que lo compone y las soldaduras que lleve durante su construcción se someten a diversas pruebas, las más habituales; soldaduras y materiales revisados mediante ultrasonidos y rayos X.

La calificación profesional de los técnicos en calderería tiene que ser elevada para asegurar la calidad necesaria a este tipo de productos y los soldadores se requiere que estén homologados por diferentes organismos de control de calidad.

Existe una variante de la calderería denominada calderería plástica cuyo concepto general es similar diferenciándose principalmente en que como materia prima se emplean termoplásticos en lugar de metales.


CONFORMADO FRIO:


 Cuando un metal es laminado, forjado, rolado, extruido o estirado a una temperatura debajo de la recristalización el metal es trabajado en frío. La mayoría de los metales se trabajan en frío a temperatura ambiente aunque la reacción de formado en ellos causa una elevación de la temperatura. El trabajo en caliente realizado sobre el metal en estampado plástico, refina la estructura de grano mientras que el trabajo en frío distorsiona el grano y reduce un poco su tamaño. El trabajo en frío mejora la resistencia, la maquinabilidad, exactitud dimensional y terminada de superficie del metal. Debida a que la oxidación es menor en el trabajo en frió laminas más delgadas y hojalatas pueden laminarse mejor que en caliente.


Efectos del trabajo en frío


 La diferencia principal del trabajo en caliente y enfrío es la temperatura a la cual se realiza el proceso. En el
  trabajo en frío el material se trabaja a temperatura ambiente, pero el proceso como tal ocasiona calentamiento por fricción entre el equipo y la pieza, por lo que es común que el trabajo en frío alcance temperaturas hasta de 200 °C.

Todos los metales son cristalinos por la naturaleza y están hechos de granos de forma irregular de varios tamaños. Cuando se trabaja en frío los cambios resultantes en la forma del material trae consigo marcas en la estructura de grano. Los cambios estructurales producen fragmentaciones del grano, movimientos de átomos y distorsión de la malla.

Para el trabajo en frío se requieren presiones mucho mayores que en el trabajo en caliente. Como el metal permanece en un estado más rígido no es permanentemente deformado hasta que los esfuerzos aplicados han excedido el límite elástico.

La cantidad de trabajo en frío que un metal soporta depende sobre todo de su ductilidad, mientras más dúctil se el metal mejor podrá trabajarse en frío; Los metales puros pueden soportar una mayor deformación que los que tienen elementos dados, debido a que los metales de aleación incrementan la tendencia y rapidez del endurecimiento.


ESTAMPACION

Estampación o estampado es un proceso de impresión para obtener un diseño, que puede ser plano o en relieve. Normalmente se usa una plancha grabada y entintada sobre un papel húmedo a través de un tórculo o prensa.

Un ejemplo es la estampación de sellos de correos. Muy relacionado está el propio concepto de sello como procedimiento para obtener una estampación que puede repetirse, de modo que no hay un "original" y una "copia". Históricamente, el grabado y la imprenta derivan de ese concepto, así como el propio concepto de estampa.

El estampado se realiza en distintos materiales:

la estampación de metales, tales como la extrusión, embutición y troquelación
la serigrafía

la estampación de tejidos (por ejemplo, el estampado de cachemiras)


EXTRUSIÓN:


La extrusión es un proceso utilizado para crear objetos con sección transversal definida y fija. El material se empuja o se extrae a través de un troquel de una sección transversal deseada. Las dos ventajas principales de este proceso por encima de procesos manufacturados son la habilidad para crear secciones transversales muy complejas y el trabajo con materiales que son quebradizos, porque el material solamente encuentra fuerzas de compresión y de cizallamiento. También las piezas finales se forman con una terminación superficial excelente.

La extrusión puede ser continua (produciendo teóricamente de forma indefinida materiales largos) o semicontinua (produciendo muchas partes). El proceso de extrusión puede hacerse con el material caliente o frío.

Los materiales extruidos comúnmente incluyen metales, polímeros, cerámicas, hormigón y productos alimenticios.
El proceso comienza con el calentamiento del material. Éste se carga posteriormente dentro del contenedor de la prensa. Se coloca un bloque en la prensa de forma que sea empujado, haciéndolo pasar por el troquel. Si son requeridas mejores propiedades, el material puede ser tratado mediante calor o trabajado en frío.

El radio de extrusión se define como el área de la sección transversal del material de partida dividida por el área de sección transversal del material al final de la extrusión. Una de las principales ventajas del proceso de extrusión es que este radio puede ser muy grande y aún producir piezas de calidad.


FORJADO:

La forja, al igual que la laminación y la extrusión, es un proceso de conformado por deformación plástica que puede realizarse en caliente o en frío y en el que la deformación del material se produce por la aplicación de fuerzas de compresión.

Este proceso de fabricación se utiliza para dar una forma y unas propiedades determinadas a los metales y aleaciones a los que se aplica mediante grandes presiones. La deformación se puede realizar de dos formas diferentes: por presión, de forma continua utilizando prensas, o por impacto, de modo intermitente utilizando martillos pilones.

Hay que destacar que es un proceso de conformado de metales en el que no se produce arranque de viruta, con lo que se produce un importante ahorro de material respecto a otros procesos, como por ejemplo el mecanizado.

Los principales tipos de forja que existen son:

Forja libre
Forja con estampa
Recalcado
Forjado isotérmico


FUNDICION:

Se denomina fundición y también esmelter (del inglés smelter, ‘fundidor’) al proceso de fabricación de piezas, comúnmente metálicas pero también de plástico, consistente en fundir un material e introducirlo en una cavidad, llamada molde, donde se solidifica.

El proceso más común es la fundición en arena, por ser ésta un material refractario muy abundante en la naturaleza y que, mezclada con arcilla, adquiere cohesión y moldeabilidad sin perder la permeabilidad que posibilita evacuar los gases del molde al tiempo que se vierte el metal fundido.

La fundición en arena consiste en colar un metal fundido, típicamente aleaciones de hierro, acero, bronce, latón y otros, en un molde de arena, dejarlo solidificar y posteriormente romper el molde para extraer la pieza fundida.

Para la fundición con metales como el hierro o el plomo, que son significativamente más pesados que el molde de arena, la caja de moldeo es a menudo cubierta con una chapa gruesa para prevenir un problema conocido como "flotación del molde", que ocurre cuando la presión del metal empuja la arena por encima de la cavidad del molde, causando que el proceso no se lleve a cabo de forma satisfactoria


INYECCIÓN: 


En ingeniería, el moldeo por inyección es un proceso semicontinuo que consiste en inyectar un polímero, cerámico o un metal1 en estado fundido (o ahulado) en un molde cerrado a presión y frío, a través de un orificio pequeño llamado compuerta. En ese molde el material se solidifica, comenzando a cristalizar en polímeros semicristalinos. La pieza o parte final se obtiene al abrir el molde y sacar de la cavidad la pieza moldeada.

El moldeo por inyección es una técnica muy popular para la fabricación de artículos muy diferentes. Sólo en los Estados Unidos, la industria del plástico ha crecido a una tasa de 12% anual durante los últimos 25 años, y el principal proceso de transformación de plástico es el moldeo por inyección, seguido del de extrusión. Un ejemplo de productos fabricados por esta técnica son los famosos bloques interconectables LEGO y juguetes Playmobil, así como una gran cantidad de componentes de automóviles, componentes para aviones y naves espaciales.

Los polímeros han logrado sustituir otros materiales como son madera, metales, fibras naturales, cerámicas y hasta piedras preciosas; el moldeo por inyección es un proceso ambientalmente más favorable comparado con la fabricación de papel, la tala de árboles o cromados. Ya que no contamina el ambiente de forma directa, no emite gases ni desechos acuosos, con bajos niveles de ruido. Sin embargo, no todos los plásticos pueden ser reciclados y algunos susceptibles de ser reciclados son depositados en el ambiente, causando daños al medio ambiente.

La popularidad de este método se explica con la versatilidad de piezas que pueden fabricarse, la rapidez de fabricación, el diseño escalable desde procesos de prototipos rápidos, altos niveles de producción y bajos costos, alta o baja automatización según el costo de la pieza, geometrías muy complicadas que serían imposibles por otras técnicas, las piezas moldeadas requieren muy poco o nulo acabado pues son terminadas con la rugosidad de superficie deseada, color y transparencia u opacidad, buena tolerancia dimensional de piezas moldeadas con o sin insertos y con diferentes colores.


LAMINADO:

El laminado es un proceso de deformación volumétrica en el que se reduce el espesor inicial del material trabajado, mediante las fuerzas de compresión que ejercen dos rodillos sobre la pieza/material de trabajo. Los rodillos giran en sentidos opuestos para que fluya el material entre ellos, ejerciendo fuerzas de compresión y de cizallamiento, originadas por el rozamiento que se produce entre los rodillos y el metal. Los procesos de laminado requieren gran inversión de capital; debido a ello los molinos de laminado se usan para la producción de grandes cantidades de productos estándar (laminas, placas, etc.).

Los procesos de laminado se realizan, en su gran mayoría, en caliente por la gran deformación ejercida sobre el material trabajado. Además, los materiales laminados en caliente tienen propiedades isotrópicas y carecen de tensiones residuales. Los principales inconvenientes que presenta el laminado en caliente son que el producto no puede mantenerse dentro de tolerancias adecuadas, y que la superficie de la pieza queda cubierta por una capa de óxido característica.


MECANIZADO CON ARRANQUE DE VIRUTA:


El mecanizado es un proceso de fabricación que comprende un conjunto de operaciones de conformación de piezas mediante la eliminación de material, ya sea por arranque de viruta o por abrasión.
Se realiza a partir de productos semielaborados como lingotes, tochos u otras piezas previamente conformadas por otros procesos como moldeo o forja. Los productos obtenidos pueden ser finales o semielaborados que requieran operaciones posteriores

Por arranque de viruta:
El material es arrancado o cortado con una herramienta dando lugar a un desperdicio o viruta. La herramienta consta, generalmente, de uno o varios filos o cuchillas que separan la viruta de la pieza en cada pasada. En el mecanizado por arranque de viruta se dan procesos de desbaste (eliminación de mucho material con poca precisión; proceso intermedio) y de acabado (eliminación de poco material con mucha precisión; proceso final cuyo objetivo es el de dar el acabado superficial que se requiera a las distintas superficies de la pieza). Sin embargo, tiene una limitación física: no se puede eliminar todo el material que se quiera porque llega un momento en que el esfuerzo para apretar la herramienta contra la pieza es tan liviano que la herramienta no penetra y no se llega a extraer viruta.


SINTERIZADO:

Sinterización es el tratamiento térmico de un polvo o compactado metálico o cerámico a una temperatura inferior a la de fusión de la mezcla, para incrementar la fuerza y la resistencia de la pieza creando enlaces fuertes entre las partículas.

En la fabricación de cerámicas, este tratamiento térmico transforma un producto en polvo en otro compacto y coherente. La sinterización se utiliza de modo generalizado para producir formas cerámicas de alúmina, berilia, ferrita y titanatos.

En la sinterización las partículas coalescen por difusión al estado sólido a muy altas temperaturas, pero por debajo del punto de fusión o vitrificación del compuesto que se desea sinterizar. En el proceso, se produce difusión atómica entre las superficies de contacto de las partículas, lo que provoca que resulten químicamente unidas.


TRATAMIENTOS TERMICOS:


Se conoce como tratamiento térmico al conjunto de operaciones de calentamiento y enfriamiento, bajo condiciones controladas de temperatura, tiempo de permanencia, velocidad, presión, etc., de los metales o las aleaciones en estado sólido, con el fin de mejorar sus propiedades mecánicas, especialmente la dureza, la resistencia y la elasticidad. Los materiales a los que se aplica el tratamiento térmico son, básicamente, el acero y la fundición, formados por hierro y carbono. También se aplican tratamientos térmicos diversos a los cerámicos.

Las características mecánicas de un material dependen tanto de su composición química como de la estructura cristalina que tenga. Los tratamientos térmicos modifican esa estructura cristalina sin alterar la composición química, dando a los materiales unas características mecánicas concretas, mediante un proceso de calentamientos y enfriamientos sucesivos hasta conseguir la estructura cristalina deseada.


TREFILADO:

e entiende por trefilar a la operación de conformación en frío consistente en la reducción de sección de un alambre o varilla haciéndolo pasar a través de un orificio cónico practicado en una herramienta llamada hilera o dado. Los materiales más empleados para su conformación mediante trefilado son el acero, el cobre, el aluminio y los latones, aunque puede aplicarse a cualquier metal o aleación dúctil.
El trefilado propiamente dicho consiste en el estirado del alambre en frío, por pasos sucesivos a través de hileras, dados o trefilas de carburo de tungsteno cuyo diámetro es paulatinamente menor. Esta disminución de sección da al material una cierta acritud en beneficio de sus características mecánicas.

Dependiendo de la longitud y el diámetro de las barras a trabajar, varían las reducciones que se pueden llegar a obtener mediante este proceso. A las barras de hasta 15 mm de diámetro o mayores, se les suele dar una ligera pasada para mejorar el acabado superficial y las tolerancias dimensionales reduciendo su diámetro hasta 1,5 mm. En otros tamaños más pequeños, se puede llegar a conseguir reducciones del 50%, y en otros alambres de hasta el 90% en pasadas sucesivas, partiendo en un estado del material de recocido y antes de que necesite un nuevo recocido con el fin de eliminar su acritud. Se fabrican alambres de hasta 0,025 mm y menores, variando el número de hileras por los que pasa el alambre y con varios recocidos de por medio.

La disminución de sección en cada paso es del orden de un 20% a un 25% lo que da un aumento de resistencia entre 10 y 15 kg/mm2. Pero alcanzado cierto límite, variable en función del tipo de acero, no es aconsejable continuar con el proceso de trefilado pues, a pesar que la resistencia a tracción sigue aumentando, se pierden otras características como la flexión.

Las ventajas que aporta el trefilado propias del conformado en frío son las siguientes: buena calidad superficial, precisión dimensional, aumento de resistencia y dureza, y por supuesto la posibilidad de producir secciones muy finas.


http://www.youtube.com/watch?v=RMHYlnQ44hU